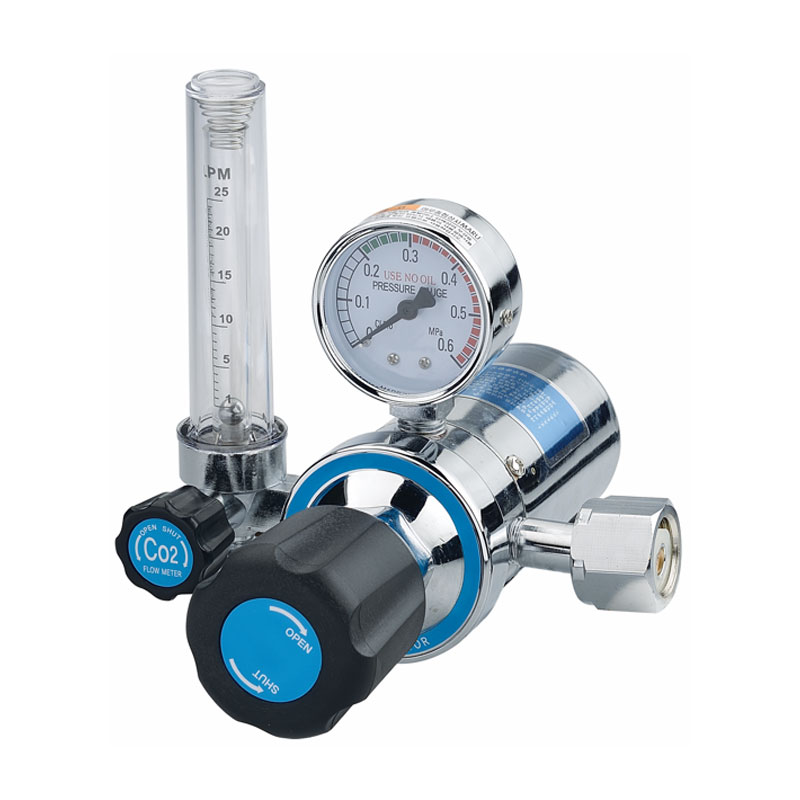
De JTR-03 kooldioxideregelaar voor algemeen gebruik is een drukregelapparaat dat is ontworpen voo...
See Details
 MOTOR
De ultieme gids voor het snijden van drukregelaars: functie, typen en koopadvies
Industrie nieuws-A snijdrukregelaar reduceert hogedrukgas uit een cilinder tot de gecontroleerde output die nodig is voor autogeen- of plasmasnijden. De juiste regelaar is afhankelijk van drie factoren: de gas dienst (Zuurstof- en brandstofgassen zoals acetyleen, propaan of aardgas vereisen elk een speciale regelaar met de juiste CGA-fitting), de drukbereik dat uw snijproces vereist (autogeen snijden vereist doorgaans 20-60 PSI zuurstof voor dunne plaat en tot 90 PSI voor dikke plaat, terwijl plasmasnijden vaak 60-120 PSI schone, droge lucht vereist), en de stroomcapaciteit nodig om een stabiele snede te behouden zonder drukval. Het kiezen van een te kleine of gas-incompatibele regelaar leidt tot inconsistente snijkwaliteit, ophoping van schuim en veiligheidsrisico's.
Wat is een snijdrukregelaar en hoe werkt deze?
Een snijdrukregelaar wordt aangesloten op een gascilinder en verlaagt de opgeslagen cilinderdruk naar een stabiele werkdruk die wordt afgegeven aan de snijbrander of het plasmasysteem. Zuurstofsnijden is afhankelijk van een gestage stroom zeer zuivere zuurstof in combinatie met een voorverwarmd brandstofgas om metaal langs de snijlijn te smelten en weg te blazen. Bij plasmasnijden wordt in plaats daarvan een gereguleerd gas (vaak perslucht, stikstof of zuurstof) gebruikt om de geïoniseerde plasmaboog te vormen die het materiaal doorsnijdt.
Intern maakt de regelaar gebruik van een membraan-en-veermechanisme dat in principe identiek is aan andere gasregelaars: terwijl de operator aan de stelschroef draait, opent of sluit de veerspanning tegen het membraan een interne klep, waardoor wordt gecontroleerd hoeveel gas er doorgaat naar de lagedrukzijde. Een goed functionerende snijregelaar moet de leveringsdruk binnen ongeveer 1-3 PSI van het instelpunt houden , zelfs als de vraag naar toortsen fluctueert tijdens het doorboren en snijden.
Soorten snijdrukregelaars
Snijregelaars worden gecategoriseerd op basis van het snijproces dat ze ondersteunen en op basis van hun interne drukreductieontwerp.
Oxy-Fuel-snijregelaars
Deze worden geleverd in bijpassende paren: een zuurstofregelaar en een brandstofgasregelaar (acetyleen, propaan of aardgas). Ze zijn nooit uitwisselbaar, aangezien brandstofgasfittingen linkse schroefdraad en lagere drukwaarden gebruiken, terwijl zuurstofregelaars rechtse schroefdraad gebruiken en geschikt zijn voor veel hogere inlaatdrukken.
Gasregelaars voor plasmasnijden
Plasmasystemen maken vaak gebruik van een regelaar die is ingebouwd in of gecombineerd met een filter en vochtafscheider, omdat zelfs kleine hoeveelheden water of olie in de luchttoevoer een slechte snijkwaliteit kunnen veroorzaken en de levensduur van slijtdelen kunnen verkorten. Veel winkelcompressoren voeden plasmasnijders via een speciale lijnregelaar die geschikt is voor een continu hoog debiet in plaats van een cilinderachtige eenheid.
Eenfasig versus tweefasig ontwerp
Eentraps snijregelaars zijn gebruikelijk voor draagbaar en licht gebruik. Tweetrapsregelaars behouden een stabielere output naarmate de cilinderdruk afneemt, wat het belangrijkst is bij lange, continue sneden op dikke platen. Tweetrapseenheden beperken de drukval doorgaans tot minder dan 2 PSI vergeleken met 5-8 PSI op eentrapsmodellen zodra de cilinder onder de 500 PSI zakt.
| Snijproces | Gas gebruikt | Typische werkdruk | Gemeenschappelijke montage |
|---|---|---|---|
| Oxy-acetyleen snijden | Zuurstof | 20-60 PSI | CGA 540 |
| Oxy-acetyleen snijden | Acetyleen | 3-15 PSI | CGA 510 (linkse draad) |
| Oxy-propaan snijden | Propaan | 5-20 PSI | CGA 510 (linkse draad) |
| Plasmasnijden | Perslucht/stikstof | 60-120 PSI | NPT-lijnfitting |
Sleutelcomponenten en hun functies
- Hogedrukmeter: Geeft de resterende cilinderdruk aan, zodat operators gasvervanging kunnen plannen voordat een snede wordt onderbroken.
- Lagedrukmeter (aflevering): Toont de werkdruk die naar de snijbrander of het plasmasysteem wordt gestuurd.
- Stelschroef: Hiermee kan de operator de specifieke druk instellen die nodig is voor de plaatdikte die wordt gesneden.
- Membraan- en veermontage: Handhaaft een consistente outputdruk door te reageren op stroomafwaartse veranderingen in de vraag.
- Veiligheidsklep: Laat het gas automatisch ontsnappen als de druk de nominale limiet van de regelaar overschrijdt, waardoor breuk wordt voorkomen.
- Filter/vochtafscheider (plasmasystemen): Verwijdert water en olie uit de perslucht voordat deze de toorts bereikt, waardoor de snijkwaliteit en slijtdelen worden beschermd.
Hoe u de juiste snijdrukregelaar kiest
1. Stem de regelaar af op uw snijproces
Voor autogeen snijden zijn twee afzonderlijke regelaars nodig (zuurstof en brandstofgas), terwijl voor plasmasnijden een regelaar of filter-regelaarcombinatie nodig is die geschikt is voor de stroom en druk van uw plasmasysteem. Vervang nooit een regelaar voor alleen lassen voor snijgebruik als deze niet geschikt is voor de hogere stroomsnelheden die snijbranders vereisen.
2. Kies de maat van de regelaar voor uw plaatdikte
Een dikkere plaat vereist een hogere zuurstofdruk en stroming om de snede door het materiaal te laten bewegen. Als algemene referentie, Voor het snijden van 1/4-inch staal is doorgaans ongeveer 30 PSI zuurstof nodig, terwijl voor 2-inch staal 55-60 PSI of meer nodig kan zijn . Kies een regelaar met een maximaal uitgangsvermogen dat ruim boven de dikste verwachte snede ligt.
3. Controleer de stroomcapaciteit, niet alleen de druk
Een regelaar kan worden beoordeeld op de juiste druk, maar kan nog steeds de stroom beperken als de interne opening te klein is voor het snijden van grote volumes. Voor zwaar werk of productiesnijden moet u op zoek gaan naar regelaars die expliciet geschikt zijn voor gebruik met snijbranders, in plaats van lasregelaars voor algemeen gebruik.
4. Geef prioriteit aan tweefasige toezichthouders voor lange termijnen
Productiebedrijven die lang en voortdurend bezuinigen, profiteren sindsdien het meest van tweetrapsregulatoren drukafwijking onder 2 PSI houdt de zaagbreedte en randkwaliteit consistent vanaf het begin tot het einde van een snede.
5. Controleer voor plasmasystemen de luchtkwaliteitsvereisten
De meeste fabrikanten van plasmasnijders specificeren een maximaal vocht- en oliegehalte voor de invoerlucht. Het koppelen van de regelaar aan een geschikte filter/droger-combinatie is vaak belangrijker dan alleen de drukwaarde van de regelaar.
Installatie- en veiligheidsrichtlijnen
- Inspecteer de cilinderklep en de inlaat van de regelaar op olie, vet of vuil voordat u ze aansluit, vooral als het om zuurstof gaat.
- Kraak de cilinderklep kort open om stof uit de uitlaat te verwijderen, terwijl u aan de zijkant staat in plaats van ervoor.
- Bevestig de regelaar en draai hem stevig vast met een sleutel. Vermijd te vast aandraaien, waardoor de stoel beschadigd kan raken.
- Draai de stelschroef helemaal naar buiten voordat u de cilinderklep opent en open deze vervolgens langzaam.
- Test alle verbindingen met een goedgekeurde lekdetectieoplossing; Test nooit op lekkage met open vuur .
- Stel de werkdruk geleidelijk in terwijl er gas door de toorts stroomt, waarbij u de snijtabel van de fabrikant voor uw plaatdikte raadpleegt.
Zuurstofregelaars en appendages moeten volledig olie- en vetvrij blijven, omdat zuurstof onder druk in combinatie met koolwaterstoffen hevig kan ontbranden. Deze ene regel voorkomt het merendeel van de autogeen-snij-ongevallen in fabricagewerkplaatsen.
Beste praktijken voor onderhoud
De meeste fabrikanten raden een volledige inspectie en herkalibratie elke 12 maanden aan of vaker bij snijbewerkingen met grote volumes.
- Sluit aan het einde van elke dienst de cilinderkraan en laat de restdruk van de regelaar ontsnappen.
- Bewaar regelaars op een schone, droge plaats, uit de buurt van stof, vocht en stootschade.
- Laat de vochtafscheiders op plasmasnijsystemen regelmatig leeglopen om te voorkomen dat er water in de toorts terechtkomt.
- Vervang meters die een kruipende of stekende naald vertonen, wat meestal duidt op een versleten zitting of interne vervuiling.
- Gebruik alleen zuurstofveilige smeermiddelen op zuurstofregelaars; Gebruik nooit standaardvet op petroleumbasis.
Veelvoorkomende fouten die u moet vermijden
- Het te snel openen van de cilinderklep , waardoor een drukpiek ontstaat die de meter of het membraan kan beschadigen.
- Het gebruik van een regelaar die geschikt is voor lassen voor snijtoepassingen met een hoog debiet, was daar niet voor ontworpen.
- Een adapter dwingen een incompatibele gasfitting aan te sluiten, waardoor het ingebouwde veiligheidsontwerp wordt omzeild.
- Het negeren van drukval halverwege de snede, wat vaak duidt op een te kleine regelaar of een bijna lege cilinder.
- Het verwaarlozen van het luchtfilter/droger op plasmasystemen, wat leidt tot slechte snijranden en voortijdige slijtage van slijtdelen.
Een snijdrukregelaar heeft een directe invloed op de snijkwaliteit, gasefficiëntie en winkelveiligheid. De juiste keuze komt neer op het afstemmen van de regelaar op uw snijproces en gastype, het afstemmen op uw typische plaatdikte en stroombehoefte, en het kiezen van een tweetrapsontwerp voor lange sneden of sneden op productieschaal. Gecombineerd met de juiste installatie en routineonderhoud zorgt de juiste regelaar voor consistente, zuivere sneden en een veiligere werkomgeving voor jarenlang gebruik.
Gerelateerde producten
-
-

Deze compacte CO2-regelaar voor aquariumplanten is speciaal ontworpen voor waterplantenhobbyisten...
See Details -
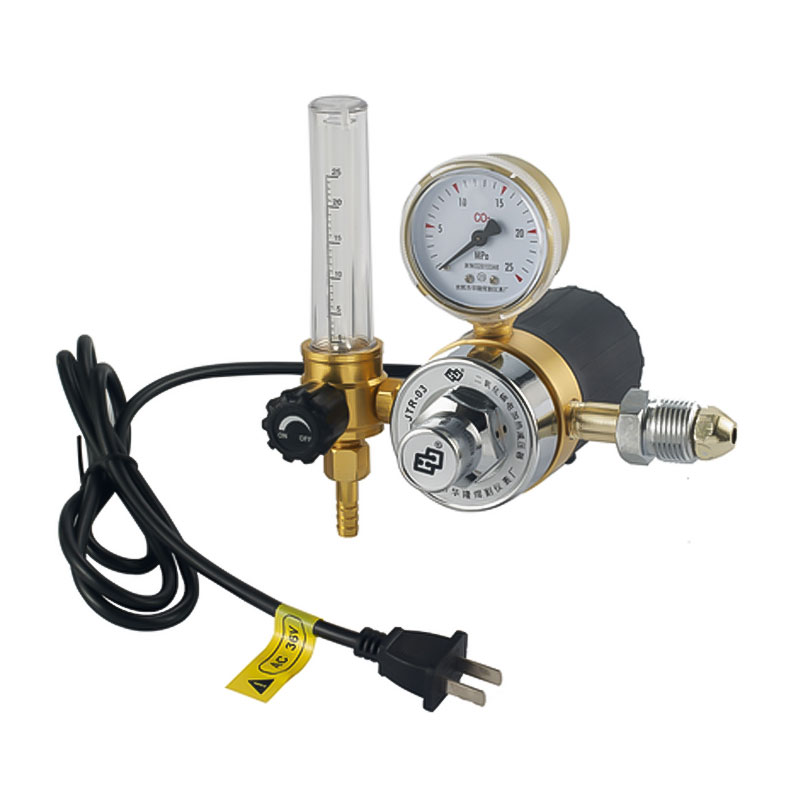
De JTR-02A Welding Carbon Dioxide Flow Controller is speciaal ontworpen voor laswerkzaamheden. Di...
See Details -

Deze CO2-regelaar voor mini-aquariumplanten is ontworpen voor kleine en middelgrote aquaria en zo...
See Details -

De ArR-192 industriële las-argonregelaar is een drukregelapparaat dat speciaal is ontworpen om te...
See Details -

De LR-06 LPG-regelaar voor algemeen gebruik is een drukbeheerapparaat dat is ontworpen om te vold...
See Details -

Deze CO2-drukregelaar voor aquariumplanten is ontworpen voor de landschapsarchitectuur van waterp...
See Details -

Deze intelligent geregelde CO2-regelaar voor waterplanten is speciaal ontworpen voor de landschap...
See Details
- PRODUCTEN
- Drukregelaar voor lassen en snijden
- Aquariumdrukregelaar
- Drukregelaar voor bier en drank
- Pijpleiding drukregelaar
- CONTACTINFORMATIE
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBIELE QR-CODE

