De AR-19 duurzame industriële acetyleenregelaar maakt gebruik van een wetenschappelijk ontworpen ...
See Details
 MOTOR
Zuurstof-acetyleensnijden: hoe u de acetyleen- en zuurstofregelaardruk instelt
Industrie nieuws-Wanneer een snijoperator klaagt over rafelige snijranden, overmatige slak of een vlam die blijft knallen en doven, is het eerste wat veel probleemoplossers controleren de grootte en reiniging van de toortstip. De meest voorkomende boosdoener bevindt zich eigenlijk stroomopwaarts: de acetyleen- en zuurstofdrukregelaars. Deze kleine componenten nemen een tankdruk aan die hoger kan zijn dan 2.000 psi voor zuurstof en ongeveer 250 psi voor acetyleen en verlagen deze naar het precieze werkbereik dat uw snijbrander nodig heeft. Als de regelaar verkeerd is voor het gas, de druk afwijkt of het leveringsvolume een grote snijpunt niet kan bijhouden, kan geen enkele toortsaanpassing de snede herstellen. Het juiste uitgangspunt is om niet de fakkel de schuld te geven, maar om de regelaars en drukinstellingen te verifiëren.
Waarom het snijden van acetyleenzuurstof een nauwkeurige drukregeling nodig heeft
Oxy-acetyleensnijden is afhankelijk van een chemische reactie en niet alleen van een stroom heet gas. Staal wordt verwarmd tot de aanmaaktemperatuur, waarna een straal pure zuurstof op het hete metaal wordt gericht. De zuurstof combineert met ijzer om ijzeroxide te vormen, en de warmte van deze exotherme reactie smelt en verwijdert het metaal langs de snijlijn. Dit proces is afhankelijk van twee variabelen: voldoende warmte om de aanmaaktemperatuur te bereiken en voldoende zuurstofvolume om de oxidatiereactie in stand te houden.
Acetyleenbrandstofgas levert de initiële verwarmingsvlam. Zuurstof ondersteunt zowel de vlam als de snijstraal. Beide gassen moeten met de juiste druk en stroomsnelheid bij de toorts aankomen. De cilinderdruk in een volle zuurstofcilinder kan 2200 psi bereiken. Acetyleencilinders, die gevuld zijn met een poreuze massa en aceton om het gas stabiel te houden, hebben een maximaal toegestane druk van ongeveer 250 psi en mogen nooit boven dat niveau worden gebruikt. Zonder regelaar zou die druk een snijbrander vernietigen en een onveilige situatie creëren. Een drukregelaar reduceert de cilinderdruk tot een gecontroleerde uitlaatdruk en handhaaft deze terwijl de cilinder leegloopt.
Standaarddrukinstellingen voor autogeensnijden
De drukinstellingen zijn afhankelijk van de grootte van de toortstip en de dikte van het metaal. Voor het meeste algemene snijwerk ligt de werkdruk van acetyleen tussen 5 en 15 psi, terwijl de snijzuurstofdruk gewoonlijk tussen 40 en 55 psi ligt voor een 3/8-inch slang en een medium snijpunt. Een gebruikelijk uitgangspunt voor 1/2-inch staal is 10 psi acetyleen en 45 psi zuurstof. Grotere punten en een dikkere plaat vereisen meer zuurstofstroom, niet noodzakelijkerwijs meer acetyleendruk; de acetyleendruk mag niet veel boven de 15 psi worden verhoogd, omdat acetyleen bij hogere drukken onstabiel wordt.
| Materiaal dikte | Acetyleen druk | Zuurstof druk | Tipgrootte |
|---|---|---|---|
| Tot 1/4 inch | 5 tot 8 psi | 35 tot 40 psi | 0 of 1 |
| 1/4 tot 1/2 inch | 8 tot 10 psi | 40 tot 45 psi | 1 of 2 |
| 1/2 tot 1 inch | 10 tot 15 psi | 45 tot 55 psi | 2 of 3 |
| Ruim 1 inch | 12 tot 15 psi | 55 tot 70 psi | 4 of groter |
Deze cijfers zijn uitgangspunten. De fabrikant van uw toorts en snijpunt zal u een gedetailleerder overzicht verstrekken. De regelaar moet deze druk consistent kunnen leveren terwijl de toorts in werking is. Als de druk daalt wanneer u aan de snijhendel trekt, is de regelaar mogelijk te klein, beschadigd of verkeerd ingesteld.
Het selecteren van de juiste acetyleen- en zuurstofregelaars
Acetyleen en zuurstof mogen nooit dezelfde regelaar gebruiken. Acetyleenregelaars hebben een linkse schroefdraadaansluiting om kruisverbinding te voorkomen, en ze zijn gemaakt van materialen die veilig zijn voor acetyleengebruik. Een zuurstofregelaar moet voor zuurstofservice worden gereinigd en gebruikt een rechtse schroefdraad. De twee zijn niet uitwisselbaar en het gebruik van de verkeerde regelaar vormt een ernstig veiligheidsrisico.
Let bij het selecteren van een acetyleenregelaar voor snijwerk op drie dingen: een stabiele uitlaatdruk over het hele stroombereik, een manometer die gemakkelijk af te lezen en nauwkeurig is, en een behuizing die de werkcyclus aankan. Voor snijklussen met grote volumes zal een regelaar met een groter membraan en een behuizing met hoge doorstroming de druk beter handhaven dan een model voor licht gebruik. Als u continu maait, mag de regelaar niet bevriezen of druk laten kruipen. Een acetyleenregelaar met hoge stabiliteit voor lassen en snijden is een goede optie voor dit soort toepassingen.
 AR-56 Zeer stabiele las- en snij-acetyleenregelaar Voor continu snijden handhaaft deze acetyleenregelaar een constante uitlaatdruk over verschillende cilinderdrukken. De robuuste constructie en het grote membraan voorkomen bevriezing en drukkruip, waardoor een consistente vlam en betrouwbare werking worden gegarandeerd. Bekijk Product →
Voor zuurstof geldt dezelfde logica. De snijdende zuurstofstraal heeft een ononderbroken toevoer van hoog volume nodig bij 40 tot 70 psi. Een regelaar die de stroom beperkt of de druk verhoogt, zal inconsistente sneden en gasverspilling veroorzaken. Een zuurstofregelaar met een continu werkingsvermogen en een robuust lichaam is een veiligere keuze voor zwaar snijwerk.
 OR-07A Continu werkende zuurstofdrukregelaar Deze zuurstofregelaar levert een stabiele output bij hoge inlaatdrukken, met een duurzaam ontwerp voor langdurig gebruik. De nauwkeurige afstelling en lekvrije verbindingen ondersteunen ononderbroken snijden, verminderen afval en verbeteren de snijkwaliteit. Bekijk Product →
Eentraps- versus tweetrapsregelaars
Een eentrapsregelaar verlaagt de druk in één stap. Naarmate het gas in de cilinder wordt gebruikt, kan de uitlaatdruk enigszins afwijken omdat de inlaatdruk verandert. Een tweetrapsregelaar maakt gebruik van twee drukverlagingsstappen en zorgt voor een stabielere uitlaatdruk gedurende de levensduur van de cilinder. Voor autogeensnijden is een tweetrapsregelaar vaak de extra kosten waard als u lange klussen uitvoert of grote cilinders gebruikt. De stabiele druk vertaalt zich in een rustiger vuur en een consistentere snijkwaliteit.
Controleer vóór aankoop het uitgangsdrukbereik, het type inlaataansluiting, of de meters zijn gemarkeerd voor het juiste gas en of het lichaam is gemaakt van gesmeed messing of een duurzame legering. Lees deze handleiding verder het kiezen van de juiste acetyleendrukregelaar voor meer details. U kunt ook door de volledige lijn bladeren acetyleen drukregelaars om modellen met verschillende drukbereiken en stroomcapaciteiten te vergelijken.
Veelvoorkomende fouten van toezichthouders en aankooprisico's
De meest voorkomende fout is het gebruik van een verstelbare regelaar die bedoeld is voor een ander gas. Een CO2-regelaar past misschien per ongeluk op een acetyleenfles, maar de materialen en het drukbereik zijn niet geschikt voor acetyleen. Dit kan leiden tot interne schade of ongecontroleerde druk. Een ander vaak voorkomend probleem is het selecteren van een regelaar met een te smal drukbereik. Een regelaar met een maximale uitlaatdruk van 30 psi kan bijvoorbeeld prima zijn voor een kleine toorts, maar levert niet voldoende zuurstofdruk voor zwaar snijwerk.
Drukkruip is een ander probleem. Een regelaar die kruipt, zal de uitlaatdruk langzaam verhogen nadat je deze hebt ingesteld. Dit kan ertoe leiden dat de acetyleendruk boven de veiligheidslimiet van 15 psi stijgt, wat kan leiden tot een onstabiele vlam of risico op terugslag. Als u ziet dat de naald na een paar minuten omhoog beweegt, vervang dan de regelaar of laat hem nazien. Gebruik ook geen regelaar die sporen van olie of vet op de aansluitingen vertoont. Zuurstofregelaars moeten vrij zijn van koolwaterstoffen omdat zuurstof onder druk heftig reageert met olie en vet.
Wanneer u koopt, koop dan bij een leverancier die zowel acetyleen- als zuurstofregelaars aanbiedt die geschikt zijn voor uw typische werk. Als u vaak dik staal snijdt, geef dan meer uit aan een zuurstofregelaar met hoog debiet. Als uw werk onregelmatig en licht is, kan een compacte en economische regelaar voldoende zijn. Overweeg of u vaste meters nodig heeft of maatwerk mogelijk maakt, aangezien sommige snijtafels en fabrieksinstallaties specifieke interfaceschroefdraden vereisen.
Onderhouds- en veiligheidschecklist
- Controleer de meters van de regelaar vóór elke ploegendienst op schade of gebarsten lenzen.
- Controleer of de slang van de acetyleenregelaar is aangesloten op de acetyleencilinder en de zuurstofregelaar op de zuurstofcilinder.
- Open de cilinderkleppen langzaam en ga opzij staan tijdens het onder druk zetten.
- Gebruik nooit vet of olie op de fittingen van de zuurstofregelaar.
- Ontlucht de leidingen voordat u de toorts aansteekt, door elke slang aan het toortsuiteinde kort te openen.
- Inspecteer het membraanhuis op lekkage met behulp van een lekdetectieoplossing.
- Sluit na gebruik de cilinderkranen en laat de druk uit de regelaars en slangen ontsnappen.
Deze stappen duren slechts een paar minuten, maar voorkomen de meest voorkomende ongelukken. Een regelaar die goed wordt onderhouden, zal jarenlang een consistente druk leveren.
De onderste regel
Oxyacetyleensnijden is nog steeds afhankelijk van ouderwetse, betrouwbare hardware. Een snijbrander is slechts zo goed als de druk die erop wordt uitgeoefend. Stel de acetyleen in tussen 5 en 15 psi en zuurstof tussen 35 en 70 psi, afhankelijk van de tipgrootte en materiaaldikte, en controleer vervolgens of de metingen stabiel blijven onder volledige stroom. Kies regelaars die geschikt zijn voor het gas, geschikt zijn voor de taak en gebouwd zijn voor continu gebruik wanneer dat nodig is. Met de juiste acetyleen- en zuurstofregelaars worden zuivere sneden, een veilige werking en een consistent gasverbruik veel gemakkelijker te bereiken.
Gerelateerde producten
-

-

De OR-07A zuurstofdrukregelaar met continu bedrijf kan ingangsdrukken aan van wel 0-3000 psi (opt...
See Details -

De AR-17 duurzame industriële acetyleenregelaar is speciaal ontwikkeld om te voldoen aan de veele...
See Details -

De AR-13 precisie-acetyleen-uitgangsregelaar is voorzien van een inlaat met G5/8"-schroefdraad me...
See Details -

De AR-55 slijtvaste industriële acetyleenregelaar is speciaal ontworpen voor industriële las-, sn...
See Details -
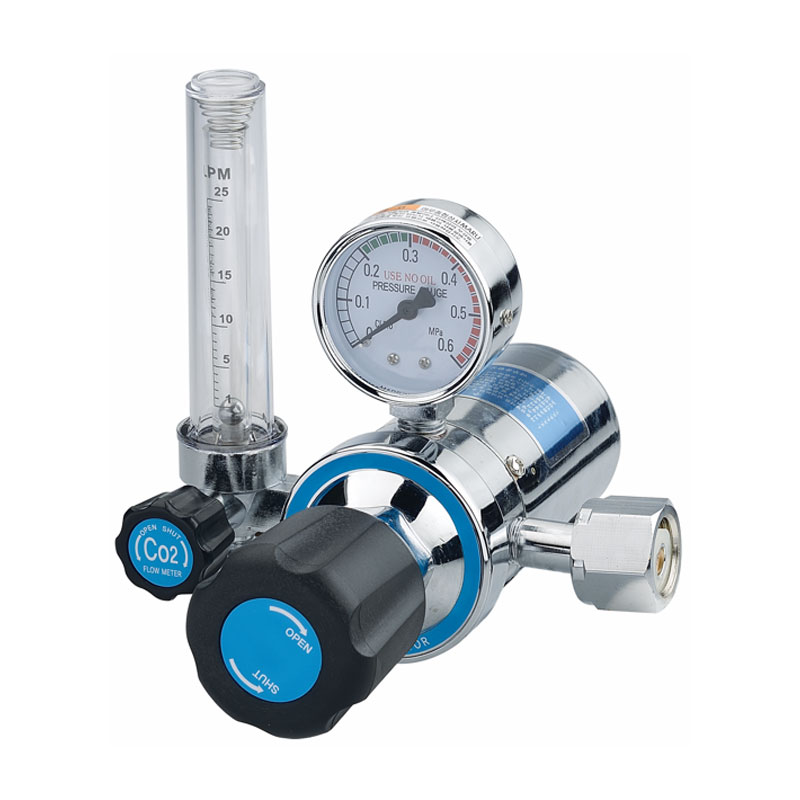
De JTR-03 kooldioxideregelaar voor algemeen gebruik is een drukregelapparaat dat is ontworpen voo...
See Details -

De AR-66 Heavy-Duty industriële acetyleenregelaar is speciaal ontworpen voor las-, snij- en metaa...
See Details -

Deze milieuvriendelijke CO2-aquariumdrukregelaar met dubbele meter is ontworpen voor de landschap...
See Details
- PRODUCTEN
- Drukregelaar voor lassen en snijden
- Aquariumdrukregelaar
- Drukregelaar voor bier en drank
- Pijpleiding drukregelaar
- CONTACTINFORMATIE
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBIELE QR-CODE

