De OR-17 multifunctionele zuurstofveiligheidsregelaar is een professioneel apparaat dat is ontwor...
See Details
 MOTOR
Acetyleentoortsregelaarinstellingen: werkdrukgids voor veilig snijden
Industrie nieuws-Vraag vijf lassers hoe ze een acetyleenregelaar instellen en je krijgt vijf enigszins verschillende antwoorden, maar het veilige venster is kleiner dan de meeste mensen verwachten. Acetyleen is een brandstofgas dat onstabiel wordt als het te hard wordt samengedrukt. Daarom is de leveringszijde van een acetyleenregelaar bewust laag gehouden. In de praktijk betekent dit dat u de werkdruk nooit boven de 15 psi (1 bar) moet instellen, ongeacht de grootte van de toorts die u gebruikt.
Al het andere in de opstelling volgt uit die ene regel. Hieronder bekijken we wat elke meter u werkelijk vertelt: de werkdruk die past bij de gebruikelijke snijtips, de juiste volgorde van handelingen bij het opstarten en de kleine gewoontes die een vlam de hele middag stabiel houden. Dit zijn de aantekeningen die we elke week met klanten delen in de Yuyao Hualong Welding Meter Factory, waar we sinds 2007 drukregelaars bouwen.
Wat de twee meters op een acetyleenregelaar u vertellen
Een standaard acetyleenregelaar heeft twee meters. De meter aan de cilinderzijde geeft de volledige druk in de fles aan. Op een vers gevulde acetyleencilinder ligt deze gewoonlijk ergens rond de 250 psi (ongeveer 17 bar), en deze daalt gestaag naarmate er gas wordt afgetapt.
De uitlaatmeter is de werkmeter en wordt normaal gesproken geschaald naar 0 tot 30 psi (0 tot 2 bar), zodat kleine aanpassingen gemakkelijk te lezen zijn. Dit is het getal dat u daadwerkelijk heeft ingesteld. Op de meeste regelaars wordt dit geregeld door een grote T-handgreep of kartelschroef: met de klok mee draaien verhoogt de persdruk, tegen de klok in draaien verlaagt deze. Tussen de twee meters bevindt zich de zitting en het membraansamenstel dat het eigenlijke werk doet, waarbij de uitlaat stabiel wordt gehouden terwijl de cilinderdruk daarachter langzaam daalt.
Waarom acetyleen zich anders gedraagt dan zuurstof
Acetyleencilinders worden niet zomaar gevuld met vrij gas. Het gas wordt opgelost in aceton in een poreuze massa, wat twee praktische gevolgen heeft. Ten eerste is de cilinderdruk geen betrouwbare indicator van hoeveel gas er nog over is. Ten tweede mag het gas nooit sneller worden afgezogen dan grofweg een zevende van de cilinderinhoud per uur, anders wordt aceton met het gas meegevoerd en komt het in de slang, de regelaar en de toorts terecht.
Acetyleenverbindingen gebruiken ook linkse schroefdraad en de brandstofslang is in de meeste normen rood, terwijl zuurstof groen of zwart is. De schroefdraadrichting voorkomt de meeste onbedoelde dwarsverbindingen, maar de slang moet nog steeds aan de eisen voldoen. Een regelaar die voor zuurstof is gebouwd, mag nooit naar de acetyleenzijde van de kar worden verplaatst.
Typische werkdrukken voor gewone snijtips
Onderstaande tabel geeft uitgangspunten voor een standaard handsnijtoorts voorzien van een tweedelige snijpunt. Zuurstofdruk verwijst hier naar de snijdende zuurstofstroom, die wordt ingesteld met dezelfde regelaar en vervolgens wordt bijgesneden met de toortshendel.
| Grootte van de snijtip | Staal dikte | Acetyleen werkdruk | Zuurstof werkdruk |
|---|---|---|---|
| 0 | tot 3 mm (1/8 inch) | 3 psi (0,2 bar) | 20 tot 25 psi (1,4 tot 1,7 bar) |
| 1 | 3 tot 6 mm (1/8 tot 1/4 inch) | 3 tot 5 psi | 25 tot 30 psi |
| 2 | 6 tot 12 mm (1/4 tot 1/2 inch) | 4 tot 6 psi | 30 tot 35 psi |
| 3 | 12 tot 19 mm (1/2 tot 3/4 inch) | 5 tot 8 psi | 35 tot 40 psi |
| 4 | 19 tot 32 mm (3/4 tot 1-1/4 inch) | 8 tot 10 psi | 40 tot 45 psi |
| 5 en hoger | ruim 32 mm | 10 tot 12 psi | 45 tot 55 psi |
Voor gaslassen in plaats van snijden worden beide zijden veel lager ingesteld, gewoonlijk 3 tot 5 psi acetyleen en een vergelijkbare zuurstofdruk, afhankelijk van de puntgrootte en de plaatdikte. Het plafond van 15 psi aan de acetyleenzijde is nog steeds van toepassing, en het is de moeite waard eraan te denken dat een grote snijpunt meer zuurstof nodig heeft, niet meer acetyleen.
Een acetyleenregelaar instellen, stap voor stap
De volgorde van de bewerkingen is net zo belangrijk als de aantallen. Doorloop de onderstaande reeks en de regelaar zal u zelden problemen bezorgen.
- Controleer eerst de uitrusting: slangen die vrij zijn van scheuren en brandwonden, vlamterugslagvangers gemonteerd bij de uitgangen van de regelaar, de juiste tip voor de klus en een vonkenaansteker binnen handbereik.
- Draai beide stelschroeven van de regelaar tegen de klok in totdat ze vrij kunnen draaien. Een regelaar die al is opgewonden, zal met volle druk in de slang slaan zodra de cilinderklep openbarst.
- Ga opzij staan en zet de klep van de acetyleencilinder kort open om eventueel stof eruit te blazen, en sluit hem vervolgens weer.
- Monteer de regelaar en draai de wartelmoer vast met een sleutel. Acetyleenfittingen hebben linkse schroefdraad, dus de moer wordt tegen de klok in vastgedraaid. Stevig is genoeg; forceer het niet.
- Open de klep van de acetyleencilinder langzaam, maximaal anderhalve slag, zodat deze in geval van nood snel kan worden afgesloten. Kijk hoe de hogedrukmeter tot rust komt.
- Draai de acetyleenstelschroef langzaam met de klok mee, totdat de afgiftemeter het cijfer voor uw tip bereikt. Voor het meeste snijwerk ligt dit tussen de 3 en 10 psi, en mag nooit boven de 15 psi komen.
- Open de klep van de zuurstofcilinder volledig en stel vervolgens de zuurstoftoevoerdruk op dezelfde manier in.
- Spoel elke slang afzonderlijk gedurende een seconde of twee voordat u de toorts aansluit, zodat eventueel gemengd gas wordt verwijderd.
- Steek eerst het acetyleen aan, voeg geleidelijk zuurstof toe en breng de vlam in evenwicht voordat u met snijden begint.
- Wanneer de klus is geklaard, sluit u de toortskleppen, vervolgens de cilinderkleppen en opent u vervolgens de toortskleppen om de leidingen te ontluchten. Draai tenslotte beide stelschroeven terug zodat de membranen rusten.
De vlam aflezen zodra de meters zijn ingesteld
Meters brengen je dichtbij; de vlam vertelt je of de instelling goed is. Een correct afgestelde acetyleenregelaar produceert een constante vlam die niet wankelt of sist, met een schone binnenkegel die je tot op het metaal kunt brengen. Als de vlam blijft drijven of de snijrand begint te slepen, is het antwoord meestal een kleine aanpassing van de afgifte in plaats van een grote.
Het kruipdrukprobleem
Een regelaar die langzaam de persdruk opbouwt terwijl de toortsklep gesloten is, heeft een lekkende zitting of een vuile klep. Dit kruipen is geen instellingsprobleem en kan niet aan het handvat worden afgesteld. Stop met het gebruik van de regelaar en laat hem onderhouden. Hetzelfde geldt voor een regelaar waarvan het diafragma door de jaren heen verstijfd is geworden en geen vaste uitlaat meer heeft.
Het helpt ook om de acetyleenwaarde ongeveer halverwege een lange snede opnieuw te controleren. Naarmate de cilinder leeg raakt, daalt de cilinderdruk en kan de uitlaat enigszins afwijken op een eentrapsunit. Een snelle aanraking van de stelschroef herstelt het.
Fouten die de meeste instellingsproblemen veroorzaken
- Instellen van acetyleen boven 15 psi. Er is geen baan die dit vereist, en het risico is reëel.
- De stelschroef erin laten zitten voordat de cilinderklep wordt geopend, waardoor het membraan en de slang worden geschokt.
- Het werk alleen op de meter beoordelen en een vlam negeren die duidelijk oxideert of verkoolt.
- Er wordt sneller gas onttrokken dan ongeveer een zevende van de cilinderinhoud per uur.
- Slangen mengen tussen brandstofgas en zuurstof, of een regelaar van de ene gasvoorziening naar de andere verplaatsen.
- Het te vast aandraaien van de wartelmoer en het beschadigen van de zitting, die vervolgens gaat lekken, hoe zorgvuldig u de druk ook instelt.
- Een regelaar in bedrijf houden lang nadat deze begint te kruipen of onregelmatig te lezen.
Een regelaar kiezen die zijn instelling behoudt
Als u eenmaal weet welke druk u nodig heeft, is de volgende vraag welke toezichthouder deze gedurende een volledige dienst vasthoudt. Eentrapsregelaars zijn compact en snel in te stellen, terwijl tweetrapsmodellen duurder zijn, maar de uitlaatsteen stabiel houden als de cilinder leeg raakt. Als u de opties nog aan het afwegen bent, onze opmerking over hoe u de juiste acetyleendrukregelaar kiest gaat dieper in op de verschillen.
Voor het dagelijkse snij- en laswerk in een werkplaats maakt een zeer nauwkeurige acetyleenregelaar met een schone, leesbare afgiftemeter de dagelijkse instelroutine veel minder lastig. Precisie is hier geen marketingwoord; het betekent dat de uitlaat op de plek blijft waar u hem neerzet wanneer de toorts herhaaldelijk wordt geopend en gesloten.
 AR-03 Zeer nauwkeurige acetyleenregelaar voor snijden en lassen in de werkplaats Een stabiele acetyleenregelaar voor het dagelijkse snijden en lassen in de werkplaats, met instelbare output en een afleesbare meter voor herhaalde toortsinstellingen. Bekijk Product →
Als uw werk buiten of op een fabricagewerf plaatsvindt, is een volledig koperen carrosserie de kleine meerprijs waard. Messing is bestand tegen stoten, vocht en temperatuurschommelingen die de levensduur van een geverfde of geplateerde behuizing verkorten, en het zal niet afbladderen of roesten in het gastraject.
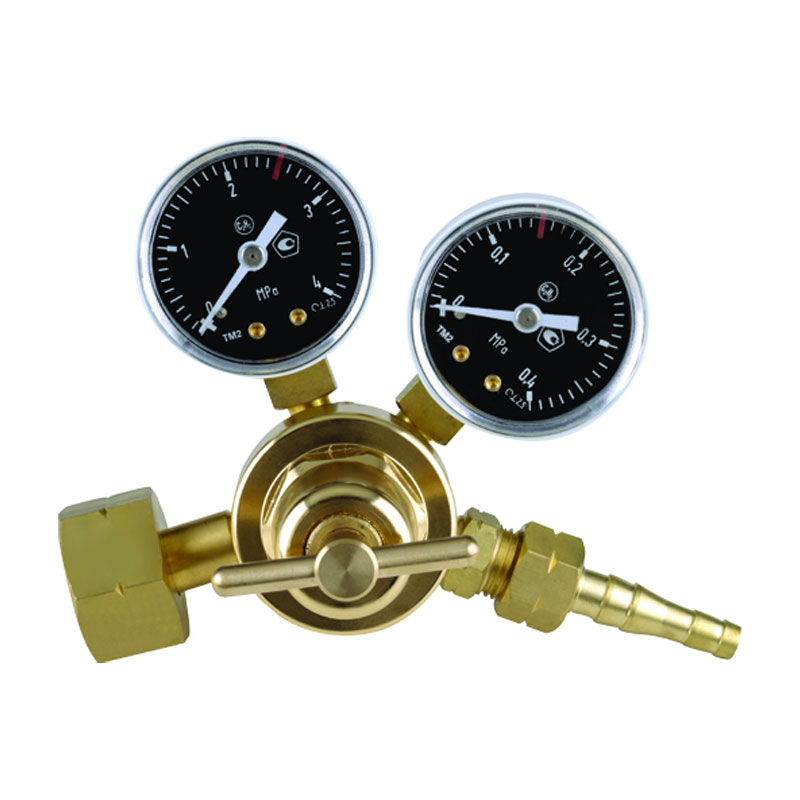 AR-57 Volledig messing acetyleenregelaar voor zwaar industrieel lassen Een robuuste industriële regelaar met een volledig koperen behuizing, geschikt voor lassen en snijden met hoge intensiteit, waarbij vocht, stoten en continu gebruik duurzaamheid vereisen. Bekijk Product →
Zwaar plaatsnijden en lange productieruns stellen andere eisen aan de regelaar. Een industrieel model met groot debiet houdt de levering stabiel terwijl u continu aan het snijden bent, zodat de vlam hetzelfde blijft vanaf de eerste snede van de ochtend tot de laatste.
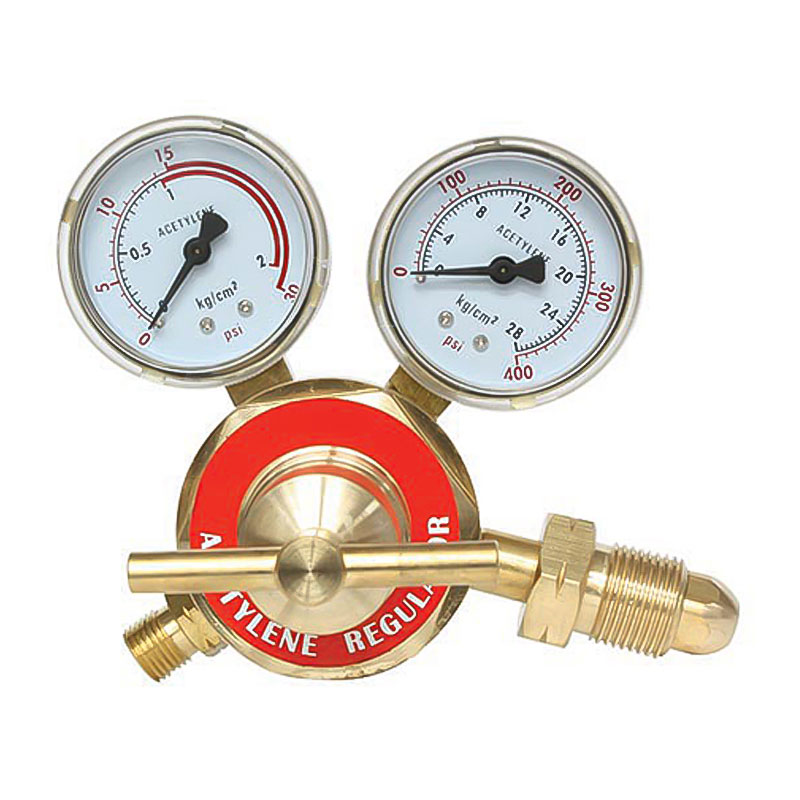 AR-66 industriële acetyleenregelaar met groot debiet voor continu snijden Een industriële regelaar met groot debiet voor lange productieruns, die de levering stabiel houdt door continu snijden, indien afgestemd op gas, tip en inschakelduur. Bekijk Product →
Welke stijl ook bij jouw bank past, houd er rekening mee dat de instellingen alleen betrouwbaar blijven als de regelaar is afgestemd op het gas, de tip en de inschakelduur.
Het instellen van de regelaar is een van die vaardigheden die ingewikkeld aanvoelen totdat de logica klikt: houd de acetyleenkant laag, stel de zuurstof zo in dat deze overeenkomt met de punt, werk in de juiste volgorde door het opstarten en laat de vlam bevestigen wat je hebt gedaan. Als u modellen wilt vergelijken of de druk voor een specifieke toorts en materiaal wilt bespreken, neem dan een kijkje in ons assortiment acetyleen drukregelaars of stuur ons de details van uw installatie. Na bijna twintig jaar deze instrumenten te hebben gebouwd, praten we altijd graag over de praktische kant van drukcontrole.
Gerelateerde producten
-

-
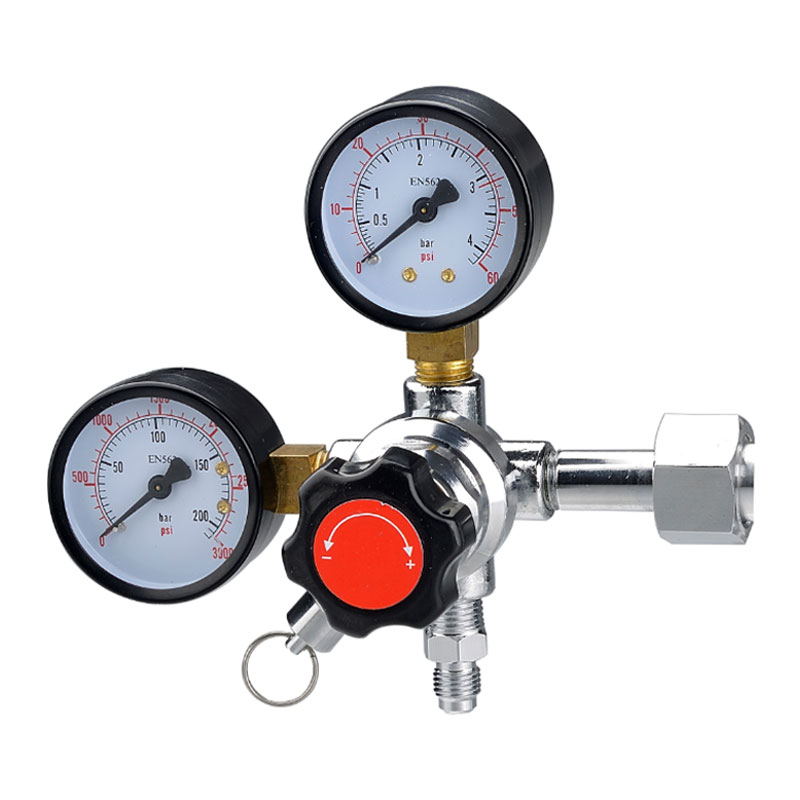
De duurzame, messing verchroomde drukregelaar voor drankgas is een CO2-controleapparaat ontworpen...
See Details -
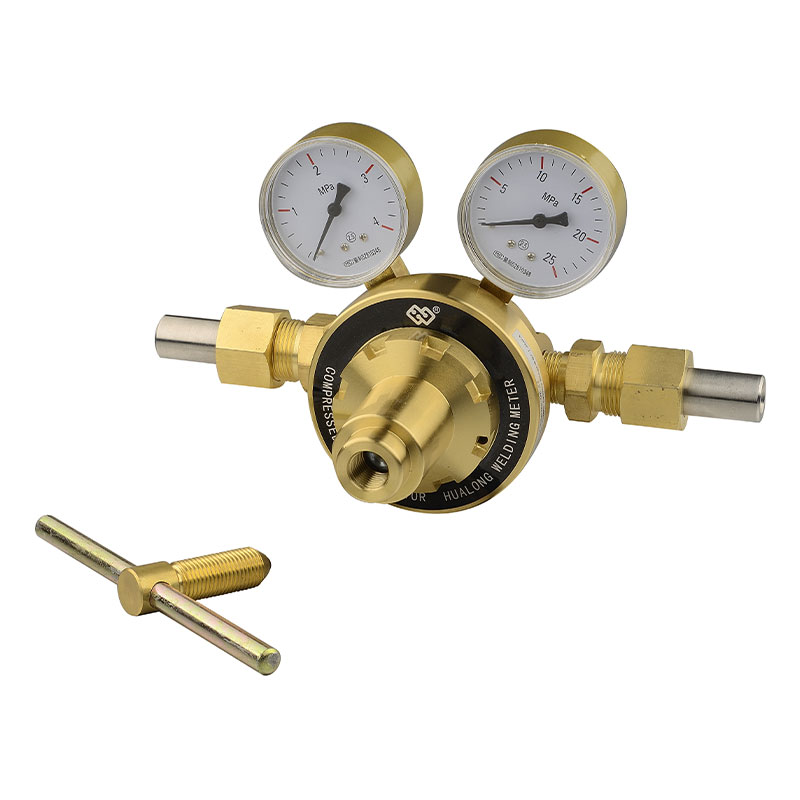
De OR-63 (Model 155) duurzame zuurstofdrukregelaar voor pijpleidingen is speciaal ontworpen voor ...
See Details -

De LR-102 aardgasdrukregelaar voor pijpleidingen is speciaal ontworpen voor het transport en de d...
See Details -
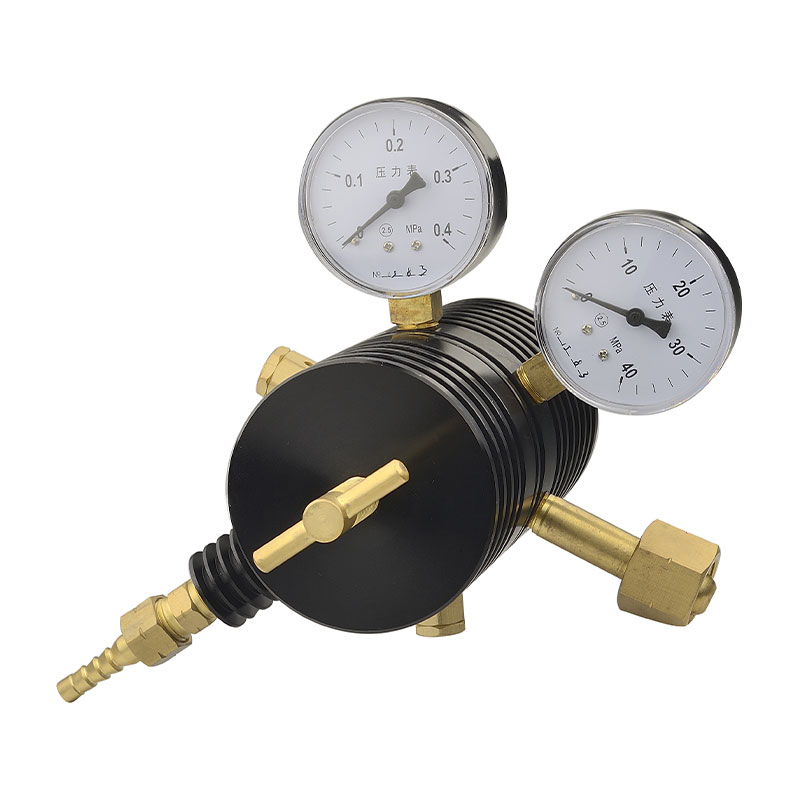
De LR-101 industriële drukregelaar voor aardgaspijpleidingen is speciaal ontworpen voor industrië...
See Details -
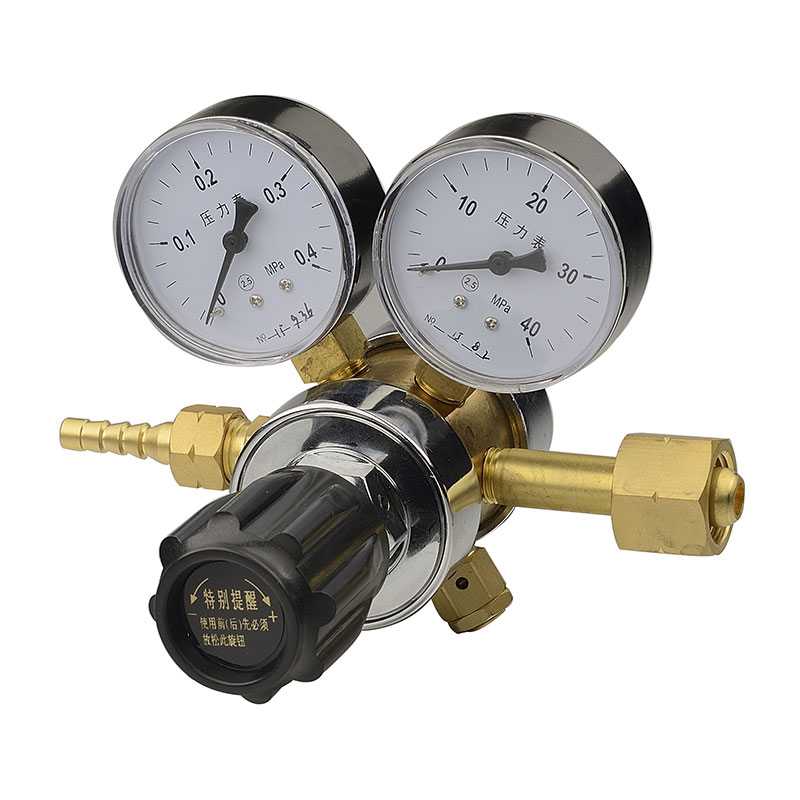
De LR-100 LPG-drukregelaar voor pijpleidingen is speciaal ontworpen voor industrieel transport va...
See Details -

De ST-08-1 aquarium CO2-generator maakt gebruik van het principe van een zuur-base-reactie, waarb...
See Details -
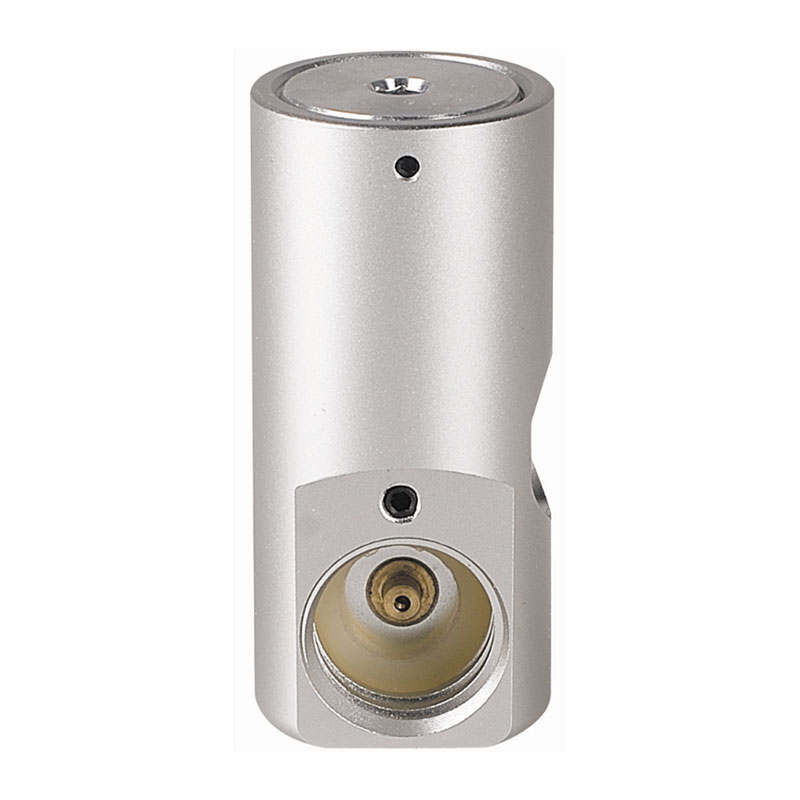
De CO2-stabilisatiedrukregelaar voor frisdranken heeft een vaste drukuitgang en geen manometer, w...
See Details
- PRODUCTEN
- Drukregelaar voor lassen en snijden
- Aquariumdrukregelaar
- Drukregelaar voor bier en drank
- Pijpleiding drukregelaar
- CONTACTINFORMATIE
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBIELE QR-CODE

