De ArR-192 industriële las-argonregelaar is een drukregelapparaat dat speciaal is ontworpen om te...
See Details
 MOTOR
Acetyleenzuurstofinstellingen: veilige regeldruk voor lassen en snijden
Industrie nieuws-Acetyleen- en zuurstofinstellingen komen neer op één harde regel en een paar betrouwbare uitgangspunten. De harde regel is dat acetyleen bij de regelaar nooit boven de 15 psi komt, omdat acetyleen boven die druk onstabiel wordt. De uitgangspunten zijn smalle bereiken voor snijden, lassen en verwarmen, die je kunt verfijnen zodra de vlam is aangestoken. Als u de druk op deze manier instelt, krijgt u een schonere snede, minder gasverspilling en een veel veiligere werkplaats.
Waarom de instellingen van de toezichthouder belangrijk zijn
De twee gassen doen verschillende taken. Acetyleen is de brandstof; Zuurstof zorgt voor de verbranding en, tijdens het snijden, voor de hogesnelheidsstroom die de slak oxideert en uit de snede blaast. Wanneer de druk verkeerd is, verschijnen de symptomen onmiddellijk:
- Te weinig acetyleen: de vlam springt terug in de punt.
- Te veel acetyleen: een roetachtige, luie vlam, plus een onnodig risico om naar de limiet van 15 psi te drijven.
- Laag zuurstofgehalte: rafelige snijranden met zwaar schuim en geen scherpe doorval.
- Hoog zuurstofgehalte: overmatige oxidatie aan het snijvlak en voortijdige slijtage van het puntvlak.
De praktische oplossing is om te beginnen met bekende goede cijfers, de fakkel aan te steken en de vlam te lezen. Aan de knop draaien en hopen loopt zelden goed af.
Het 15 psi acetyleenplafond
Acetyleen wordt opgelost in aceton in de cilinder. Als je het aanzuigt bij een werkdruk van meer dan ongeveer 15 psi, kan het gas vanzelf ontleden, warmte genereren en mogelijk exploderen zonder dat er zuurstof aanwezig is. Dit is geen voorkeur of stijlkeuze; het is een fysieke limiet die wordt erkend door fabrikanten van regelaars, cilinderleveranciers en elke lascode die betrekking heeft op zuurstof-brandstofapparatuur.
Drie gewoonten zorgen ervoor dat u aan de veilige kant blijft:
- Stel de acetyleenregelaar nooit boven 15 psi in, zelfs niet voor zware platen of grote tips met meerdere gaten.
- Open de klep van de acetyleencilinder langzaam, niet meer dan een kwart tot een halve slag.
- Laat tijdens het werk de ventielsleutel op zijn plaats zitten, zodat u in geval van nood de cilinder snel kunt sluiten.
Aanbevolen acetyleen- en zuurstofinstellingen
De onderstaande waarden gelden voor standaard tweedelige snij- en lasmondstukken met gemiddelde slanglengte. Ze veroorzaken druk, dus beschouw ze als de eerste controle en niet als de uiteindelijke autoriteit.
| Operatie | Materiaal dikte | Acetyleen (psi) | Zuurstof (psi) |
|---|---|---|---|
| Snijden | Tot 1/8 inch (3 mm) | 4-5 | 20-25 |
| Snijden | 1/8 inch tot 1/2 inch (3-12 mm) | 5-8 | 30-40 |
| Snijden | 1/2 inch en meer (12 mm) | 8-12 | 40-50 |
| Lassen | Licht vel, tot 1/8 inch | 3-5 | 5-10 |
| Lassen | Middelgrote secties, 1/8-1/2 inch | 5-8 | 10-20 |
| Lassen | Zware secties, 1/2 inch en meer | 8-12 | 20-30 |
Lees het tipnummer en pas het vervolgens aan
Standaard snijpunten zijn voorzien van een gestempeld nummer dat u direct de brandstofgasdruk vertelt. Een punt met de stempel "4" heeft ongeveer 4 psi acetyleen nodig; een punt met de stempel "6" wil 6 psi. Stel de zuurstof in op ongeveer 8 tot 10 keer de acetyleenwaarde, wat een tip van nummer 4 op 32 tot 40 psi zuurstof brengt. Deze vuistregel is afkomstig van tipfabrikanten en houdt goed stand in het gewone bereik van maat 0 tot en met 6.
Wat te veranderen na verlichting
Steek de fakkel aan en stel een neutrale vlam in. Je wilt een scherpe, blauwe binnenkegel met slechts een lichte veer aan de rand. Als de veer groot wordt, verhoog dan de zuurstof iets of verlaag de hoeveelheid acetyleen iets. Als de vlam meer gas nodig heeft, maar de acetyleenregelaar al op 15 psi staat, stop dan met het draaien van de knop en plaats een grotere tip. Meer druk is niet het antwoord; meer tipstroom is.
Snijden versus lassen: dezelfde gassen, verschillende drukken
Voor het snijden is een zuurstofstroom met hoge snelheid nodig, omdat de zuurstof het staal moet oxideren en uit de snede moet blazen. Daarom toont de tabel zuurstof bij 25 tot 50 psi, terwijl acetyleen onder de 15 psi blijft. Bij lassen wordt daarentegen gebruik gemaakt van een neutrale vlam bij een laag debiet, zodat zuurstof dicht bij de acetyleendruk ligt: een paar psi, niet 30 of 40.
Als u snijdt met lasinstellingen, is het voorverwarmen te langzaam en is de zuurstofstroom te zwak voor dikke platen. Als u met snij-instellingen last, blaast u gaten door dun materiaal en laat u een sterk geoxideerde naad achter. Stel de regelaars in voor de specifieke werking en bevestig vervolgens met de vlamvorm voordat u metaal aanraakt.
Stapsgewijze installatie van de regelaar
- Zet de cilinders rechtop en zet ze vast zodat ze niet kunnen vallen.
- Bevestig de regelaars. Zuurstoffittingen gebruiken een rechtse schroefdraad; acetyleenfittingen gebruiken een linkse schroefdraad. Beide moeten soepel met de hand starten, zonder te forceren.
- Draai de instelknop van de regelaar volledig naar buiten, tegen de klok in, voordat u een cilinderventiel opent.
- Open de klep van de acetyleencilinder langzaam en stop bij een kwart tot een halve slag. Houd de ventielsleutel op zijn plaats.
- Open de klep van de zuurstofcilinder helemaal totdat de klepafdichting gelijkmatig zit.
- Stel de werkdruk in terwijl de toortskleppen gesloten zijn: eerst acetyleen, daarna zuurstof.
- Ontlucht elke slang door de toortsklep even open te zetten en sluit deze vervolgens.
- Controleer alle aansluitingen met zeepwater voordat u het aansteekt; bubbels betekenen een lek.
Regelaars kiezen die de instellingen betrouwbaar vasthouden
Precisie is belangrijk als u 4 psi instelt en verwacht dat deze daar gedurende een lange snijcyclus blijft. Dankzij een regelaar met een instelknop met fijne draad en een leesbare meter kunt u snel het exacte aantal bereiken. Een stabiele klepzitting houdt dat aantal stabiel als de cilinderdruk daalt, zodat u niet voortdurend opnieuw hoeft te controleren en opnieuw af te stemmen.
Voor acetyleenservice omvat onze AR-serie zowel werk op de bank als zwaar snijwerk. De AR56 is gebouwd voor continue las- en snijcycli waarbij de uitgangsstabiliteit het belangrijkst is, terwijl de AR03 uiterst nauwkeurige controle biedt voor fijne vlamaanpassingen. Aan de zuurstofzijde zorgt de OR07a-regelaar voor continu gebruik voor een stabiele afgifte tijdens lange snijsessies, wat precies is wat u wilt zodra de instellingen zijn ingevoerd.
 AR-56 Acetyleenregelaar met hoge stabiliteit voor lassen en snijden Deze regelaar handhaaft een constante acetyleenproductie voor continue las- en snijcycli. Het biedt een regelbare output van 0 tot 40 kg/cm², een ronde G5/8"-inlaat en een 3/8"-slangpilaaruitlaat, verkrijgbaar in volledig koperen of economische versies. Bekijk Product →
 AR-03 Hoge precisie acetyleendrukregelaar Dit model is ontworpen voor fijne vlamaanpassingen en biedt een stabiele acetyleendrukregeling met een invoerbereik van 0–2,5 kg/cm² en een instelbare uitvoer tot 40 kg/cm², waarbij de nadruk wordt gelegd op de nauwkeurigheid van de bewerking en afdichting voor betrouwbare bewerkingen. Bekijk Product →
 OR-07A Continu werkende zuurstofdrukregelaar Deze zuurstofregelaar is gebouwd voor lange snijsessies en kan hoge ingangsdrukken tot 3000 psi aan en levert een stabiele output van 4 tot 80 psi. De CGA540-inlaat en de gemakkelijk afleesbare meter ondersteunen betrouwbaar continu werken. Bekijk Product →
Als u een regelaar op een bestaande installatie vervangt, zijn de praktische selectiecriteria dezelfde: gasserviceclassificatie, meterbereik en uitgangscapaciteit. Onze gids op het kiezen van de juiste acetyleendrukregelaar loopt in duidelijke taal door deze punten en behandelt de veelgemaakte fouten die u moet vermijden.
Zodra uw acetyleen- en zuurstofinstellingen zijn ingesteld, controleert u de meters na een paar minuten werken opnieuw. Regelaars kunnen kruipen als de cilinder leeg raakt, vooral na intensief gebruik. Bevestig de acetyleendruk aan het begin van elke taak opnieuw, duw deze nooit verder dan 15 psi en houd de punt schoon. Een schone tip bij 4 psi zal een vuile opstelling bij maximale druk te slim af zijn, en dit zonder de grenzen van uw apparatuur op de proef te stellen.
Gerelateerde producten
-

-
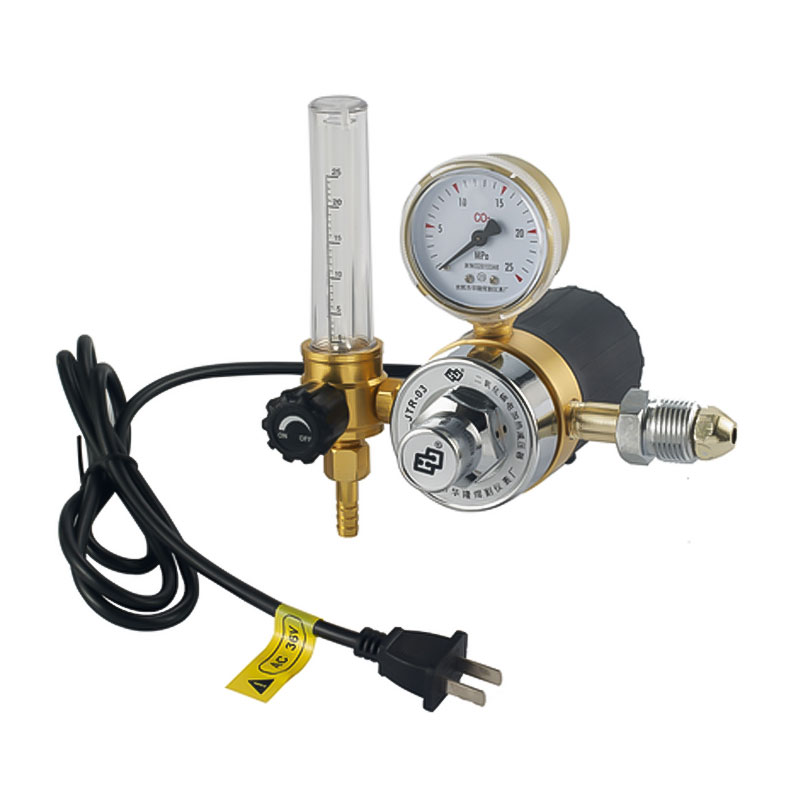
De JTR-02A Welding Carbon Dioxide Flow Controller is speciaal ontworpen voor laswerkzaamheden. Di...
See Details -

Het hogedruk-CO2-drukreduceerventiel voor bier en dranken is een gasregelapparaat dat speciaal is...
See Details -
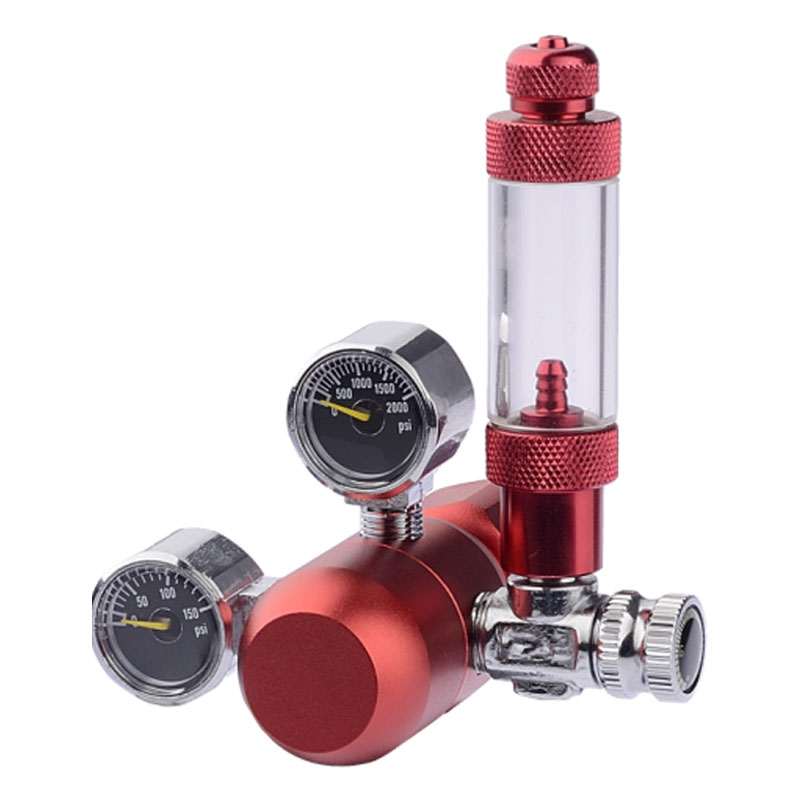
Deze digitale CO2-regelaar voor aquariumsystemen biedt stabiele gasondersteuning voor de landscha...
See Details -
De volledig koperen precisie-CO2-drukregelaar voor bier is een gasregelapparaat dat speciaal is o...
See Details -
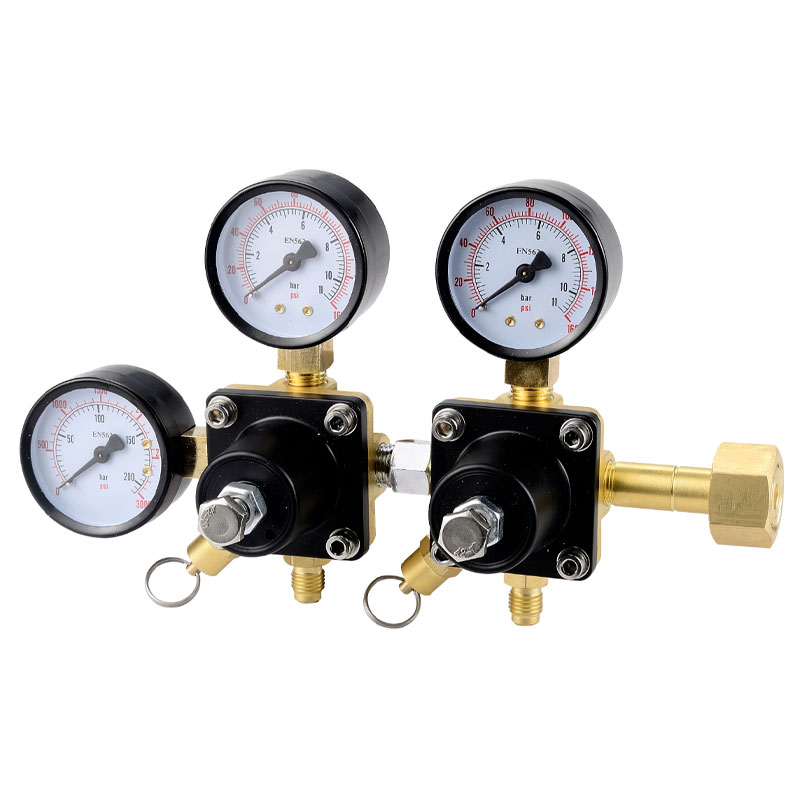
De multi-positie drukregulerende CO2-controller voor bierdranken is een CO2-drukregelapparaat dat...
See Details -

Deze intelligent geregelde CO2-regelaar voor waterplanten is speciaal ontworpen voor de landschap...
See Details -

Deze CO2-drukregelaar voor aquariumplanten is ontworpen voor de landschapsarchitectuur van waterp...
See Details
- PRODUCTEN
- Drukregelaar voor lassen en snijden
- Aquariumdrukregelaar
- Drukregelaar voor bier en drank
- Pijpleiding drukregelaar
- CONTACTINFORMATIE
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBIELE QR-CODE

